

工业轴承质量控制与 ISO 9001 全流程精密检测体系
重型滚动轴承的可靠性并非靠终检筛选出来的,而是根植于每一炉原材料光谱检验、每一次热处理组织控制、每一道滚道磨加工与装配游隙核验之中。依托瓦房店制造基地 ISO 9001 与 ISO 14001 双体系运行,群马轴承执行从进料到出口包装的全流程可追溯质量管控。
以过程预防为核心的「四不原则」质量纪律
我们深知事后检验无法制造出高品质,真正的质量必须在每一道车削、热处理、磨削与合套工序中实时受控,确保不合格品不流入下道工序、更不流向客户现场。
不接收不合格原材料
每一批入厂轴承钢材、锻件毛坯与保持架坯料均须经化学成分与金相复检合格后方可投产。
不制造不合格在制品
严格落实首件三检、巡检与统计过程控制(SPC),稳定控制锥孔锥度、滚道凸度与磨削烧伤风险。
不放行未核验成品
成品轴承在径向/轴向游隙、旋转灵活性、残磁控制及终检数据签字放行前严禁入库发运。
不隐瞒异常与 8D 闭环
建立隔离复审与 8D 根因分析机制,任何工艺波动均反馈至 PFMEA 控制计划实现长效防错。
六大质量控制关口(从原钢到出口发运)
群马轴承针对调心滚子、圆柱滚子、圆锥滚子、四列轧机轴承及非标四点接触球轴承,全线执行六大标准化检验关口。
轴承钢化学成分与纯净度
纯净度与碳化物分布直接决定轴承滚动接触疲劳寿命,入厂即执行理化双控。
- 直读光谱仪精准测定碳、铬、锰等合金与杂质元素
- 金相检测非金属夹杂物、带状及网状碳化物级别
- 建立炉批号档案,支撑套圈全生命周期追溯
金相组织与硬度均匀性
针对大型矿山及轧机重载套圈的整体淬火与渗碳工艺,逐批抽检组织与硬度梯度。
- 蔡司光学金相显微镜核查退火球化与淬回火马氏体组织
- 洛氏与维氏硬度计测定表面硬度及渗碳有效硬化层深
- 监控脱碳层与高温回火尺寸稳定性
精密磨削与滚道轮廓控制
内外圆、端面及滚道超精工序严格执行首件检验、定时巡检与标准规核对。
- 内径 d、外径 D、宽度 B/T/H 严格按 ISO 492 分级控差
- 常规 1:12(K)与 240/241 系列 1:30(K30)锥孔专规复核
- 滚子与滚道对数凸度轮廓检测,降低重载边缘应力集中
恒温三坐标与游隙选配
在恒温计量室内完成高精度形位公差测量及合套游隙分组匹配。
- 桥式三坐标检测保持架兜孔、油孔及四列轴承 Fw/Ew 尺寸
- 圆度仪与表面粗糙度仪核验圆度、圆柱度及 Ra 表面质量
- 按 ISO 5753-1 精准配制 CN、C3、C4 或图纸专用游隙
超声波与磁粉无损探伤
对大截面重型套圈及关键工位批量产品按工艺计划或客户图纸执行无损缺陷筛查。
- 超声波探伤(UT)排查钢材内部夹杂、气孔与隐蔽缺陷
- 暗室荧光磁粉探伤(MPI)精准检出磨削微裂纹与表面隐患
- 探伤后严格执行退磁处理并核查残磁指标
清洗退磁、防锈与出口包装
终检放行后执行多道清洗、长效防锈涂覆与适配海运/陆运的加固木箱封装。
- 残磁复测、外观标识核对及旋转灵活性人工复检
- 防锈油膜 + VCI 气相防锈包装,抵御远洋高湿盐雾环境
- 随货提供批次对应的出厂尺寸与游隙检测报告
核心质量检测与计量仪器矩阵
以下均为集团生产制造与恒温计量检测中心的实拍设备,覆盖材料化学分析、金相组织、三坐标几何尺寸、圆度粗糙度、长度基准及无损探伤全维度能力。
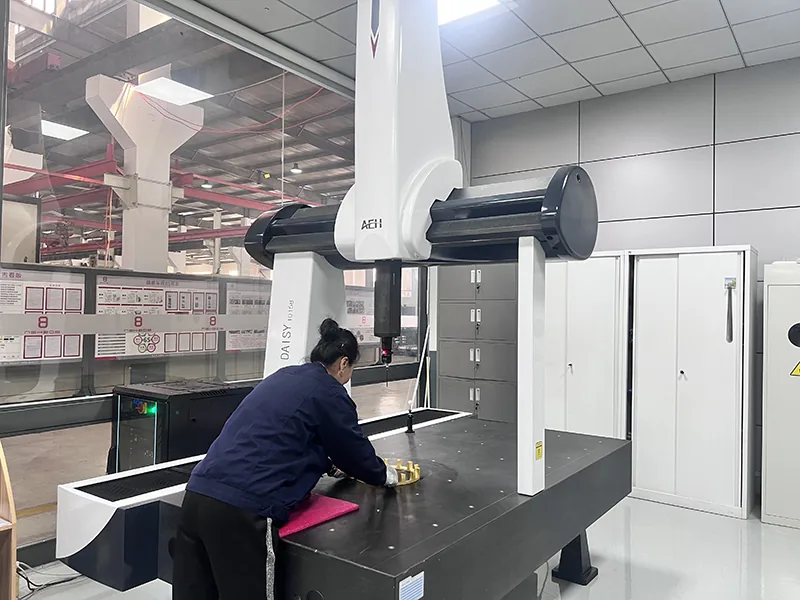
桥式三坐标测量机(CMM)
接触式探针高精度扫描复杂轴承套圈、四列轧机隔圈及车制黄铜保持架的三维尺寸、位置度与跳动公差。
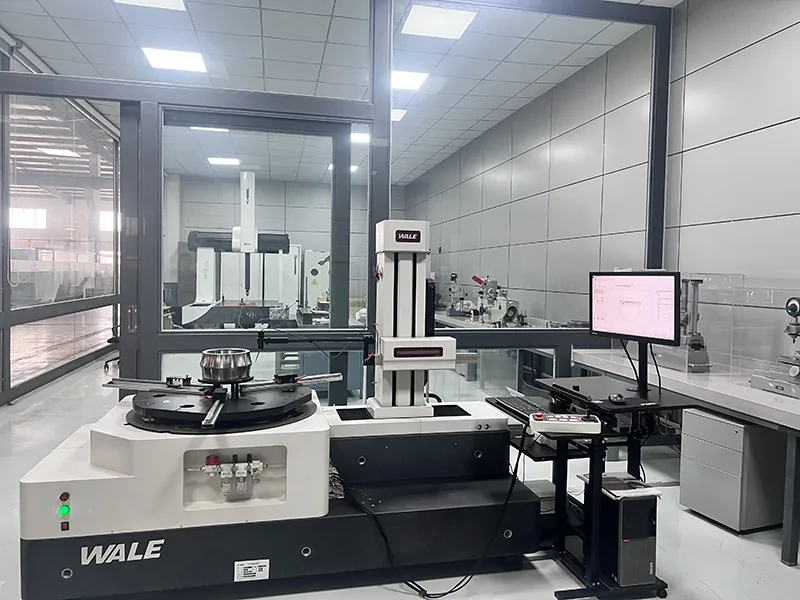
高精度圆度与圆柱度仪
对大中型轴承内外圈滚道执行精密圆度、圆柱度、同轴度与径向跳动分析,确保高载荷下的均载运行。
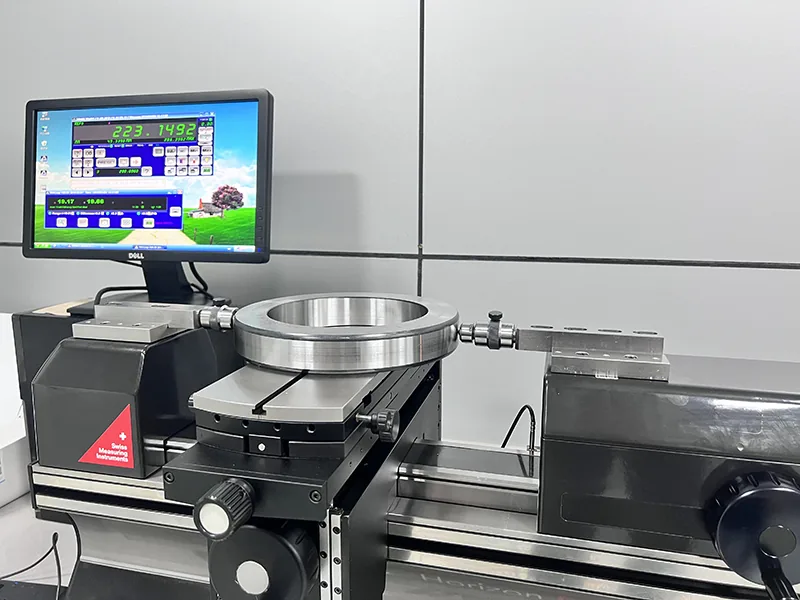
瑞士精密卧式测长仪
用于亚微米级内外径核验、滚子直径分选分组以及车间标准样件环规、量具的周期校准检定。
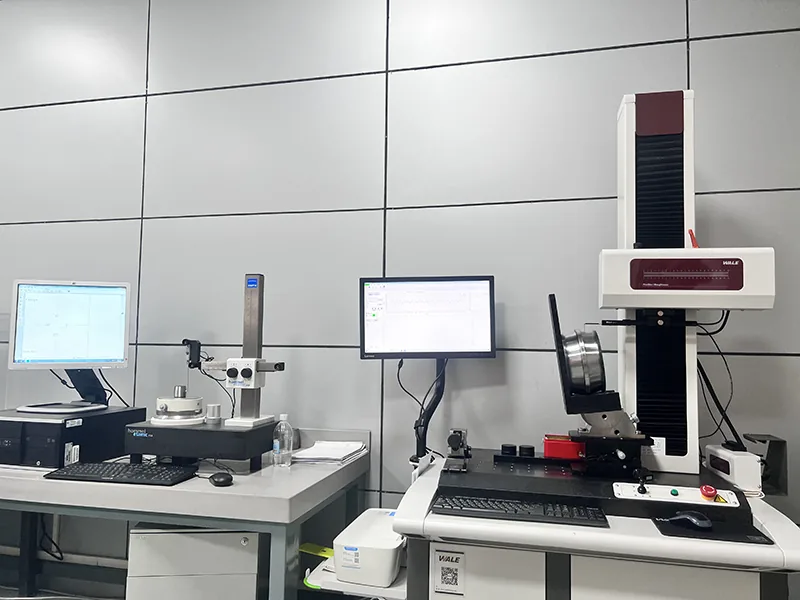
滚道轮廓与表面粗糙度仪
精准评估超精磨滚道表面粗糙度(Ra/Rz)、滚子凸度曲线、挡边角度与倒角几何,保障润滑油膜建立。
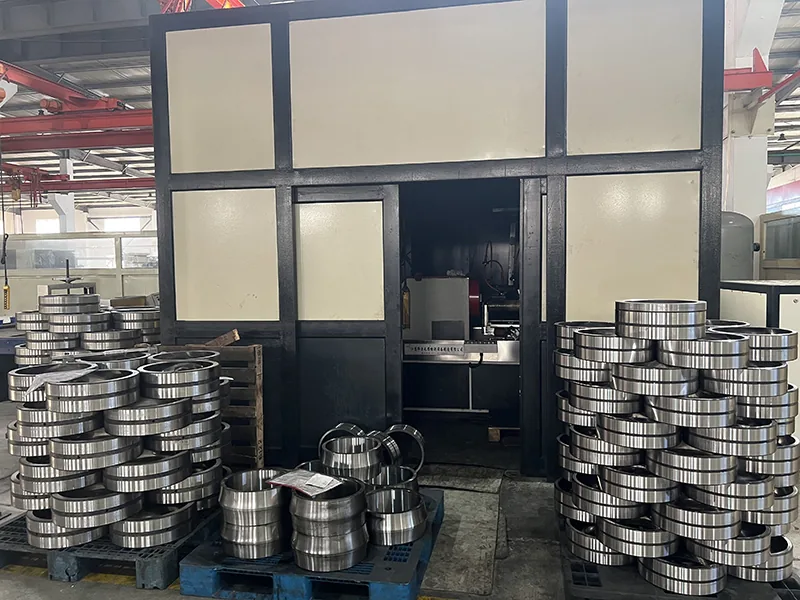
超声波与磁粉无损探伤工位
独立暗室荧光磁粉与超声波探伤系统,清晰显示表面微裂纹并筛查套圈内部夹杂缺陷,守牢重载安全底线。
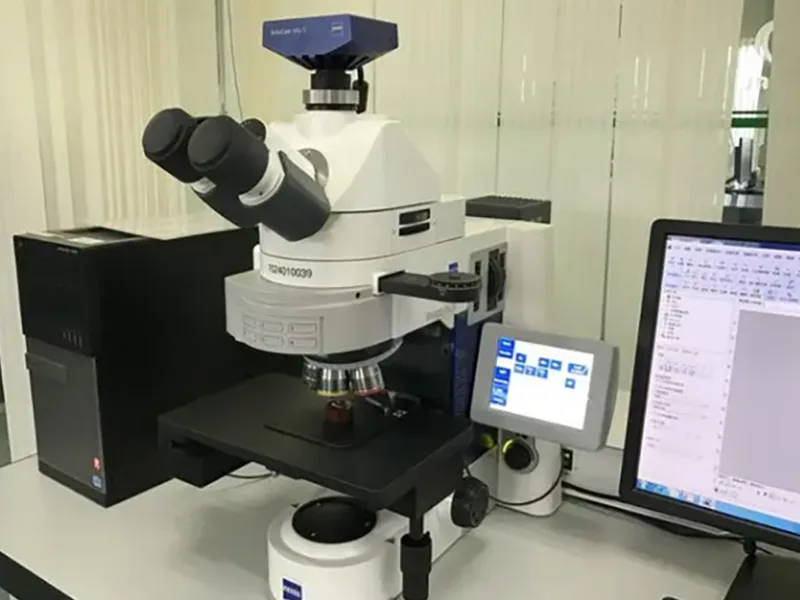
蔡司光学金相显微镜
放大检测来料碳化物带状/网状/液析与夹杂物等级,以及退火、淬回火后的金相组织合格率。
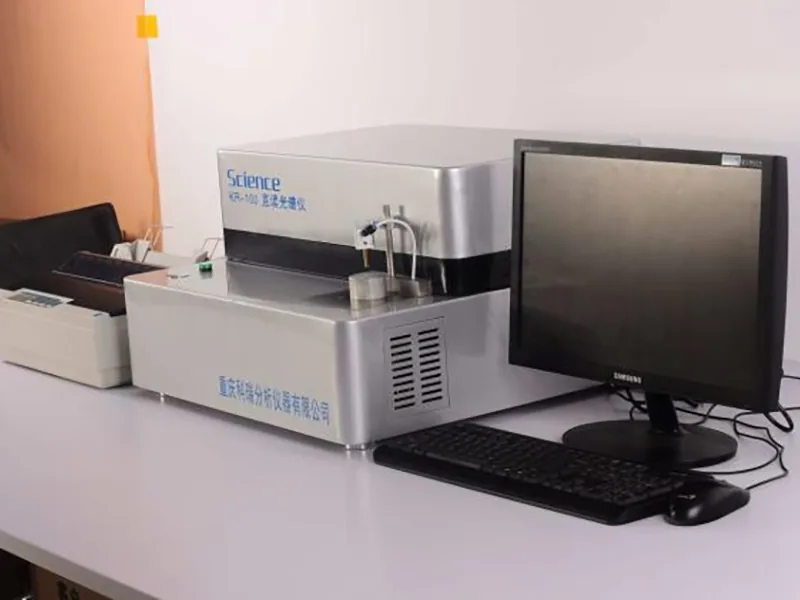
直读光谱分析仪
快速精准测定入厂轴承钢材及保持架合金化学成分,从源头杜绝成分偏离或低质钢材流入产线。
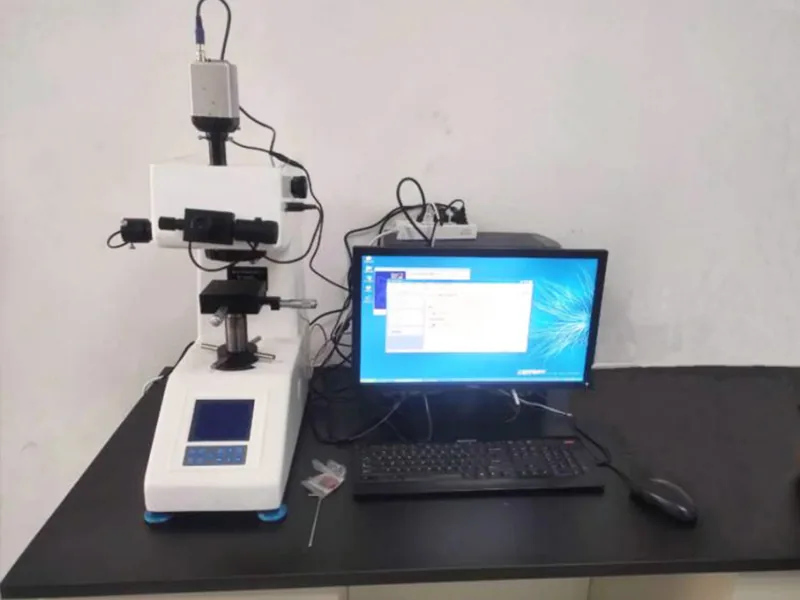
数显洛氏与维氏硬度计
按工艺需求对套圈、滚子及渗碳层执行洛氏、维氏等多标尺硬度检测,确保接触疲劳强度稳定达标。
检测执行标准与采购交付文件清单
所有检测项目与随货文件口径真实透明;如有主机厂图纸特殊公差、专项无损探伤或第三方见证要求,均在报价与技术协议阶段明确确认。
| 检测大类 | 核心核验参数 | 参考标准 | 可提供随货质量文件 |
|---|---|---|---|
| 外形与旋转精度 | 内径 d、外径 D、宽度 B/T/H、锥孔锥度(1:12 K / 1:30 K30)、径向与轴向跳动 | ISO 492 / ISO 199(P0 / P6 / P5 按图) | 批次可追溯出厂尺寸检验单 |
| 内部游隙与合套匹配 | 装配前径向游隙(CN / C3 / C4)、四列轧机 Fw/Ew 复核、轴向游隙 | ISO 5753-1 及群马工程图纸 | 出厂游隙与成套匹配核验记录 |
| 材料与热处理性能 | 钢材化学成分、夹杂物与碳化物评级、淬回火金相组织、洛氏/维氏硬度 | ISO 683-17 / 厂内热处理工艺规范 | 批次硬度与工厂材料核验记录 |
| 无损缺陷检测(NDT) | 大截面套圈内部超声波探伤(UT)与磨削表面磁粉探伤(MPI) | 按重载批次计划或客户技术协议 | 无损探伤检验摘要(订货时约定) |
| 第三方驻厂与验货 | 出货前尺寸抽检、硬度复测、防锈与出口木箱封装现场核验 | 客户验货标准(SGS / BV / TUV / 买方品控) | 支持瓦房店工厂现场审核与第三方见证 |
关于群马轴承质量管控的常见工程问答
群马轴承通过了哪些质量管理体系认证?
群马轴承瓦房店制造基地运行经过认证的 ISO 9001 质量管理体系与 ISO 14001 环境管理体系,并在新品开发与批量生产中全面落地 APQP、FMEA、SPC 及 8D 纠偏控制流程。
常规出货提供哪些质量检验报告?能否按客户图纸增项检测?
常规批次出货随附带炉批号追溯的工厂尺寸与内部游隙检测报告。如您的项目需要补充金相、硬度、圆度轮廓、三坐标(CMM)或超声波/磁粉无损探伤记录,均可在技术协议阶段明确并按图执行交付。
四列轧机轴承(FC / FCD / TQO)如何确保成套游隙与 Fw 尺寸一致?
四列圆柱与四列圆锥轧机轴承均按完整编组号成套磨削选配,出厂前通过专用量规与三坐标设备逐项复核内径、外径、总宽、滚子组内切圆直径 Fw 及成套径向/轴向游隙,避免现场混装或卡死风险。
是否支持 P6、P5 精密公差等级或非标外形尺寸定制检测?
支持。常规工业轴承按 ISO 492 普通级(P0)制造检验;对于 P6/P5 精密公差等级、机床主轴 NN30 系列或 -0.5 mm 特殊外径 QJF 非标型号,均严格按双方确认的工程图纸制定专用检具与检验规程。
海外客户或国内主机厂是否可以预约审厂或委托第三方验货?
完全欢迎。我们支持全球 OEM 与重工终端客户预约前往辽宁瓦房店制造基地现场审厂,或委托 SGS、BV、TUV 等第三方权威检验机构在出货前开展尺寸、硬度及出口包装见证检验。
有图纸专项检验要求或需要预约工厂质量核验?
发送您的轴承型号、精度等级(P0 / P6 / P5)、游隙组别(CN / C3 / C4)及随货文件清单,瓦房店工程与外贸团队将在 24 小时内为您提供响应。
- ISO 9001 & ISO 14001 双体系
- 出厂尺寸与游隙检测单
- 按图执行 NDT 与精密公差
- 源头工厂直供 OEM / MRO