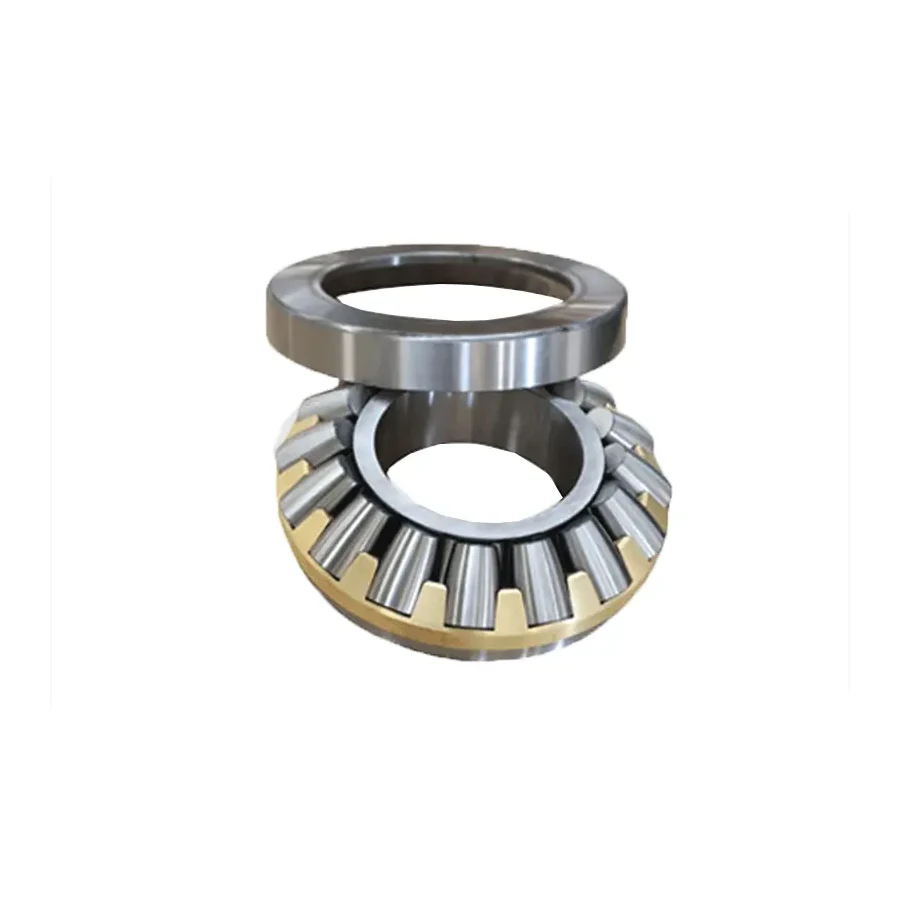
在同向或异向双螺杆塑料、橡胶挤出机组中,机头熔体背压会沿两根平行输出轴持续向后反推,而两轴中心距又极为局促。群马轴承 29320 推力调心滚子轴承在仅 42 mm 轴向高度与 100 × 170 mm 紧凑截面上提供 410 kN 轴向动载荷(Ca)及 1,280 kN 静载荷(C0a),单套净重 3.91 kg,油润滑极限转速可达 2,000 rpm(脂润 1,500 rpm),可在不加宽齿轮箱体的前提下稳住高产线连续推力。
29320 技术规格与尺寸参数
| 参数类别 | 技术参数名称(代号) | 目录参考数值 |
|---|---|---|
| 基本外形尺寸与重量 | 内径 (d) | 100 mm |
| 基本外形尺寸与重量 | 外径 (D) | 170 mm |
| 基本外形尺寸与重量 | 总高度 (H) | 42 mm |
| 基本外形尺寸与重量 | 内圈宽度 (B) | 26.2 mm |
| 基本外形尺寸与重量 | 外圈宽度 (C) | 20.8 mm |
| 基本外形尺寸与重量 | 内圈挡边或滚道参考直径 (d1) | 152 mm |
| 基本外形尺寸与重量 | 外圈挡边或滚道参考直径 (D1) | 128 mm |
| 基本外形尺寸与重量 | 参考重量 (mass) | 3.91 kg |
| 额定载荷与极限转速 | 基本额定动载荷 (Ca) | 410 kN |
| 额定载荷与极限转速 | 基本额定静载荷 (Coa) | 1280 kN |
| 额定载荷与极限转速 | 脂润滑极限转速 (grease) | 1500 rpm |
| 额定载荷与极限转速 | 油润滑极限转速 (oil) | 2000 rpm |
| 安装配合与圆角尺寸 | 轴挡肩直径 (da) | 130 mm |
| 安装配合与圆角尺寸 | 轴承座挡肩直径 (Da) | 150 mm |
| 安装配合与圆角尺寸 | 最小倒角尺寸 (r12) | 1.5 mm |
| 安装配合与圆角尺寸 | 最大圆角半径 (ra) | 1.5 mm |
| 安装配合与圆角尺寸 | 轴向偏置尺寸 (S) | 58 mm |
数据来源:群马轴承在线目录数据库(源自工厂 PDF 目录数据表 v1)。载荷、转速与未单列实测数值的项目均以目录参考值标注;订购与装配前请结合设备图纸核对轴肩 da/db、座肩 Da、配合公差及内部游隙。
29320 在双螺杆挤出机止推箱中的力学优势
换料升温、滤网压差上升都会让螺杆轴向反力产生脉动,同时斜齿轮副会附带一定径向分力。29320 借助非对称鼓形滚子与球面座圈配合,从容化解挤出工况难题:
- 42 mm 紧凑轴向高度:轴圈厚度 B = 26.2 mm、座圈厚度 C = 20.8 mm,便于在双螺杆减速分配箱的狭小轴段内布置单列或多级串联止推结构。
- S = 58 mm 球心自动调心:座圈凹球面滚道以距轴圈背面 58 mm 处为曲率中心,能自发吸收邻近 200 ℃ 料筒热传导引起的箱体微变形,避免边缘应力集中。
- 兼顾复合径向载荷:在单向主推力基础上,可承受不大于轴向力 55% 的同步径向载荷(Fr ≤ 0.55 · Fa),减少辅支撑选型压力。
- 适配高转速造粒产线:2,000 rpm 油润转速裕度覆盖多数高速共混改性挤出机螺杆转速区间。
29320 国际常见代号尺寸对照一览
| 品牌 | 参考代号 | 内径 d (mm) | 外径 D (mm) | 高度 H (mm) | 结构差异提示 |
|---|---|---|---|---|---|
| 群马轴承 ZQM | 29320 | 100 | 170 | 42 | 目录标准外形;保持架材质与游隙按单确认 |
| SKF | 29320 E | 100 | 170 | 42 | 冲压钢保持架强化型设计 |
| FAG / 舍弗勒 | 29320-E1 | 100 | 170 | 42 | 优化滚子修形内部几何 |
| NSK / NTN | 29320 / 29320M | 100 | 170 | 42 | 含车制黄铜或钢制保持架版本 |
| Timken | 29320EM | 100 | 170 | 42 | 实体黄铜保持架结构 |
对照声明:上表仅反映符合 ISO 104 标准的 100 × 170 × 42 mm 外形包络对应关系,并非无条件直接互换保证。不同厂商在保持架形式、滚子修形及导油槽细节上存在区别,大修替换前须结合主机装配图复核。
挤出机止推室装配与循环油冷却要点
- 校核挡肩与圆角尺寸:轴肩最小挡肩直径须满足 da ≥ 130 mm(对应轴圈外径 d1 = 152 mm),箱体座孔最大挡肩不超 Da ≤ 150 mm(座圈内径 D1 = 128 mm),过渡圆角严格控制在 ra ≤ 1.5 mm 以避让 1.5 mm 最小倒角。
- 优先强制循环油冷:挤出机加料段热量易沿花键轴传入止推箱,建议采用 ISO VG 150–220 极压齿轮油从内径侧供油,利用鼓形滚子自身的离心泵油效应将热油甩向外径回油冷却;仅低速橡胶挤出机可考虑脂润。
- 空转清料期防打滑预紧:停料空转洗机时熔体背压归零,务必依靠碟簧或预紧装置施加最小轴向载荷,防止滚子在高速空载下发生打滑擦伤。
- 内外圈配合松紧有度:轴圈与轴颈宜取紧配合(如 k6/m6)防跑圈,纯轴向承载时座圈外圆(170 mm)在箱体孔内应留出微小径向间隙,保障球面自调心动作顺畅。
如需确认 29320 实体黄铜与冲压钢保持架交期,或核对双螺杆分配箱改型方案,欢迎通过群马技术询价通道提交转速、背压与油品信息,亦可在轴承工程计算工具页预估选型参数。
29320 挤出机应用常见问题解答
关联型号对比与工程资源:若同为 100 mm 轴径但面临更强冲击载荷,可对比截面更厚重的 29420 推力调心滚子轴承(210 × 67 mm),浏览推力滚子轴承专区,或使用ISO 281 轴承寿命计算器在线核算寿命。
双螺杆挤出机为何优先选用 29320 而非推力球轴承?
推力球轴承对安装偏斜极其敏感,料筒受热引起的箱体微小翘曲便会令钢球偏载剥落。29320 以 S = 58 mm 为球心自动调心,同时在 42 mm 厚度内实现 410 kN 轴向动载,可靠性远胜推力球结构。
29320 能否在 1,800 rpm 的高产造粒线上长期运行?
在配置外置油冷循环润滑的条件下可以稳定运行。29320 目录油润极限转速为 2,000 rpm,而脂润上限仅 1,500 rpm,高速连续挤出必须采用油冷带走搅油与摩擦热量。
齿轮啮合产生的径向分力超过轴向背压 55% 会怎样?
一旦径向载荷突破 Fr = 0.55 · Fa 边界,半周滚子将退出承载区导致保持架偏斜摩擦、油温骤升。必须由独立径向圆柱滚子轴承分担齿轮径向力,使 29320 专注承受轴向推力。
更换 29320 前需要重点检查轴肩哪些项目?
重点复测轴肩垂直度与 da ≥ 130 mm 支撑面是否出现压溃凹痕,同时确认轴根圆角不超过 1.5 mm。支承面不平会使 26.2 mm 轴圈承受附加弯曲应力而早期开裂。