

当大型主机轴承发生早期损坏后,如果仅仅按照旧件代号“照单全收”更换,而不通过 ISO 15243 失效特征 定位根本诱因(如次表面疲劳剥落、变频器轴电流电蚀、微动腐蚀或座孔偏载压伤),同一故障往往会在数月内再次重演。将现场失效证据转化为精确的新品采购参数,是矿山、水泥与轧钢设备降本减停机的核心环节。
轴承失效调查可结合超声检测、尺寸及表面测量等方法。具体订单可提供的设备、检验范围、适用程序及报告须另行确认;不能仅凭某一种检测或损伤照片确定唯一根因。
ISO 15243 四大重载轴承失效特征与现场判据
拆解失效的调心、圆柱及四列轧机轴承时,滚道、挡边与配合面的宏观和微观损伤通常对应以下四类主导机理:
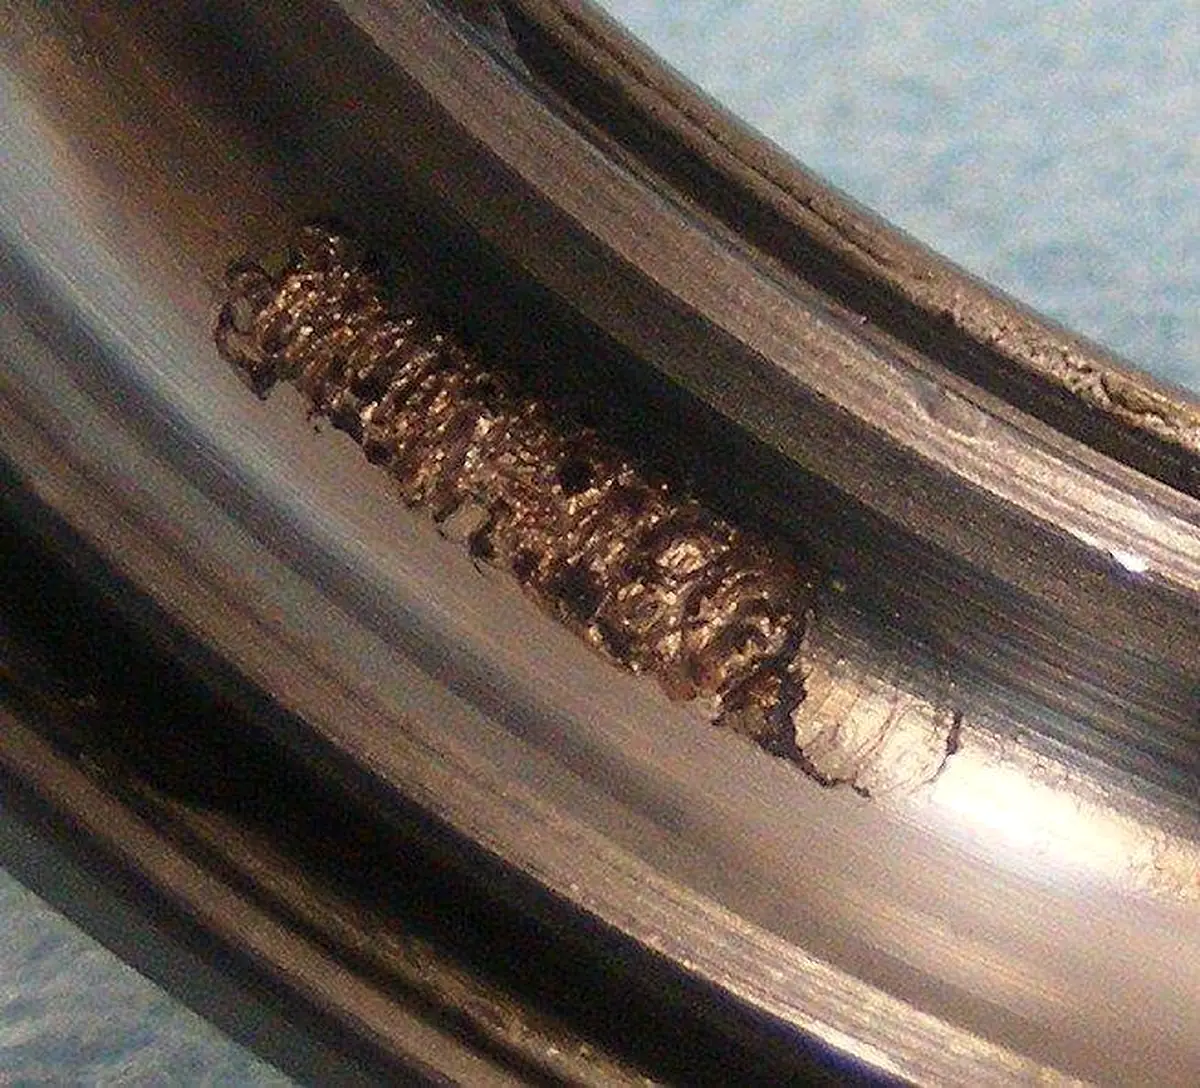
次表面疲劳剥落(Spalling)
- 滚道承载区出现边缘陡峭的片状或贝壳状剥落坑
- 裂纹通常萌生于表面下 0.1–0.5 mm 最大交变剪应力区
- 常见诱因:持续过载、润滑油膜厚度不足或套圈内部夹杂物
- 预防重点:核定 Cr/C0r 安全系数,并核查套圈 UT 超声探伤筛查
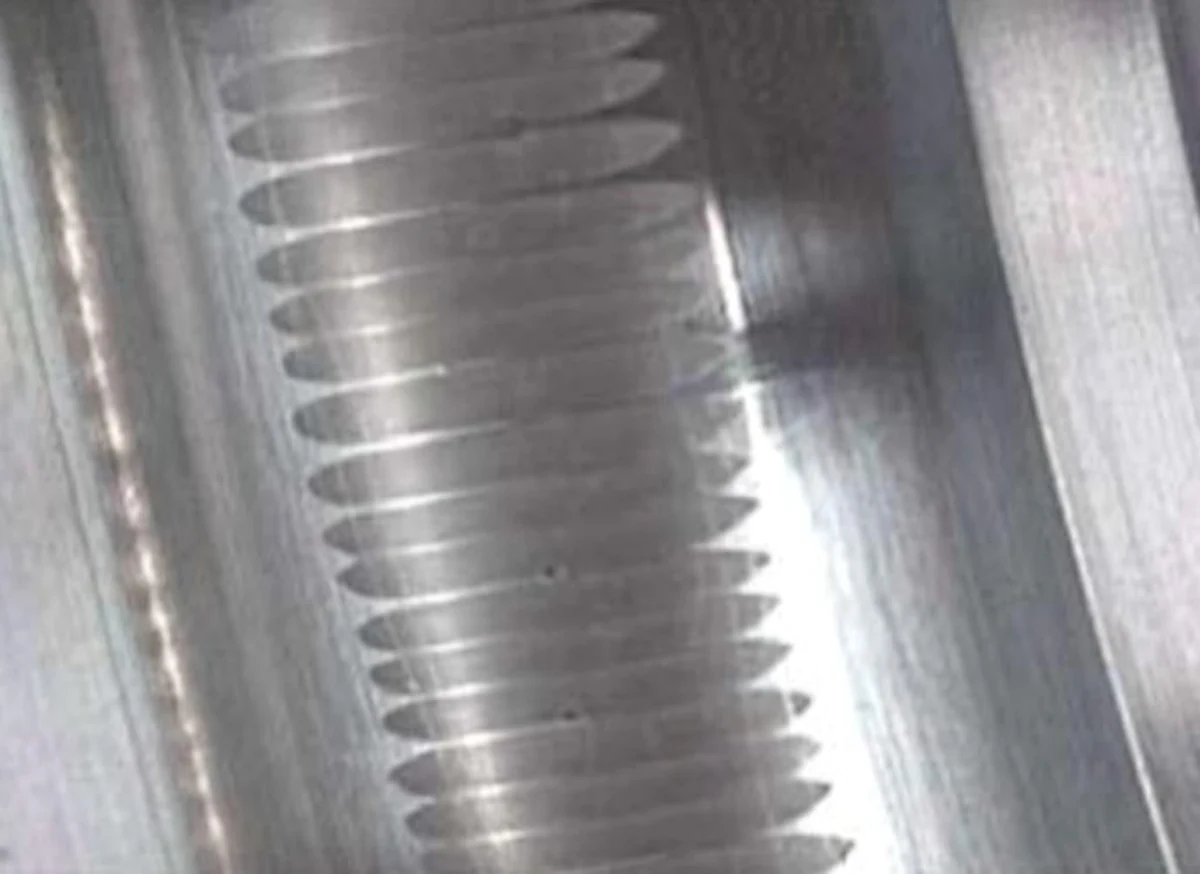
电蚀搓衣板纹(Electrical Fluting)
- 内外圈滚道呈现周期性、规律间隔的暗灰色亮纹与微电弧蚀坑
- 变频电机轴电流经由滚动体放电击穿油膜造成局部熔融
- 运行中常伴随高频尖啸异响与油脂焦黑氧化
- 预防重点:电机端配接地碳刷,并在按图确认后选用绝缘防护结构
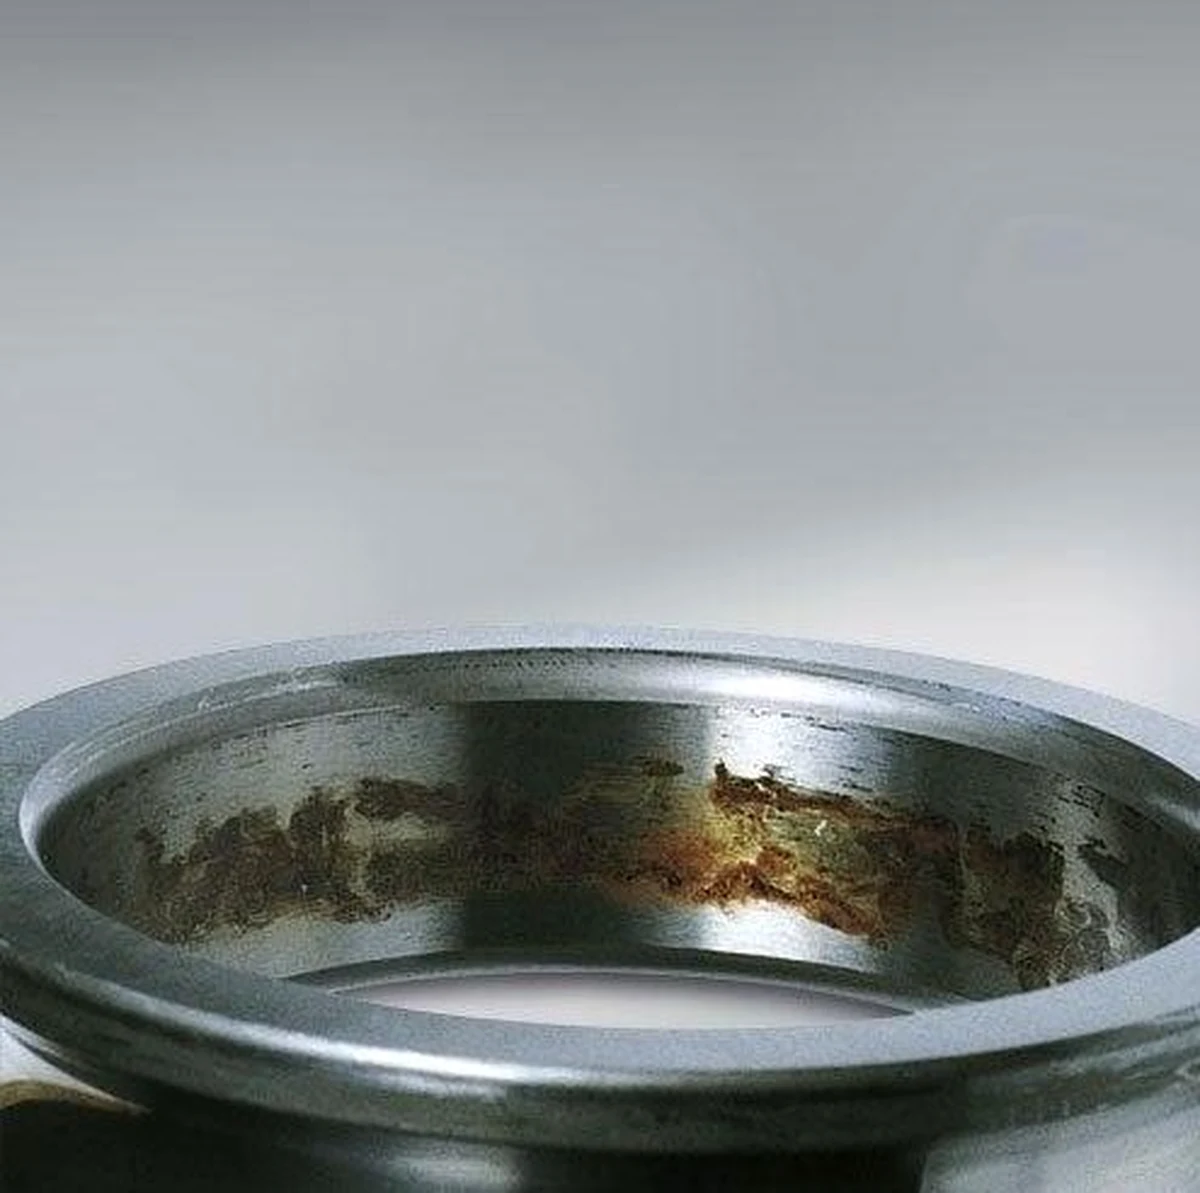
微动腐蚀 / 假性布氏压痕(Fretting)
- 内孔、外径配合面或静止待机滚道出现红褐色三氧化二铁磨屑粉末
- 轴与内圈配合过松产生微幅滑移,或停机期承受外部主机震动所致
- 长期运行易引发轴颈拉毛、椭圆磨损并触发二次疲劳断裂
- 预防重点:按确认图纸、配合要求及几何公差复测轴颈与轴承座,修复方案应结合实际载荷、温度及安装条件确定
偏载压伤与轴向卡滞(Misalignment)
- 滚道磨损带明显向单侧滚道边缘或固定挡边剧烈偏移
- 多由 C0/C2 游隙被热膨胀与过盈吞没,或浮动端未脱开受阻引起
- 偏斜滚子强力挤压保持架兜孔边缘,导致迅速划伤或断架
- 预防重点:评估升级 C3/C4 游隙,校验 NU 浮动端 伸缩自由度
失效诊断速查矩阵:表征 → 根本原因 → 采购改型建议
维护与采购团队在拆检会议中,可对照下表将失效照片与量具实测结果直接转化为可落地的补货技术要求:
| 现场拆解视觉与尺寸痕迹 | 主导失效机理 | 现场必做量具与电气核查 | 建议采取的采购/设计升级 |
|---|---|---|---|
| 承载区内深坑剥落、周边呈脆性翘起边缘 | 次表面接触疲劳剥落 | 复算实际径向当量载荷与 L10h;抽检在用油黏度 | 按高载荷系列改型(如升级 223 系列 或 23248 CA/W33)+ 严控探伤套圈 |
| 滚道呈现均匀波纹槽且伴有金属熔融亮点 | 变频驱动轴电流电蚀 | 在驱动端测量轴对机壳高频感应电压 | 加装轴接地系统,并与工程部按图核定绝缘涂层/陶瓷隔离方案 |
| 内孔与轴颈表面积聚红褐色干粉或点状锈斑 | 配合过松引起的微动腐蚀 | 千分尺多截面检测轴颈直径、锥度及圆柱度磨损 | 修复轴颈恢复过盈配合;重算安装后剩余游隙,评估 C3 组游隙 |
| 单列偏磨严重、滚子端面发热变色或挡边咬伤 | 轴向热膨胀卡滞/安装偏心 | 确认非定位端外圈或 NU 滚子在座孔内能否顺畅轴向移动 | 非定位端改用真正双向可浮动的 NU 型(注:NJ326EM 仅单向定位)或改用调心轴承 |
| 全滚道呈雾状灰暗微点蚀、粗糙度恶化 | 润滑油膜击穿(微点蚀) | 化验润滑脂水分、固态颗粒污染度及极压添加剂残留 | 检查座孔供油嘴与 W33 外圈油槽对正度,提高基础油黏度并缩短补脂周期 |
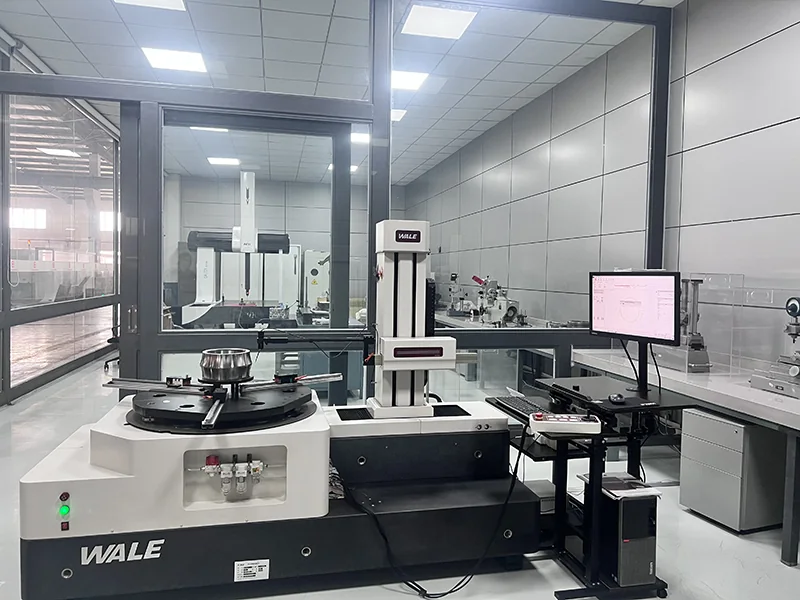
群马轴承实验室与出厂双门禁:如何从源头拦截早期剥落
轴承失效可能涉及载荷、润滑、安装或材料与几何因素,应结合运行记录、拆检测量和必要检验进行分析。具体可提供的检验项目、设备、程序与报告应另行确认,不能仅凭损伤照片或检测示意认定唯一根因。
- 重型套圈超声波无损探伤(UT):在厚壁锻造套圈(如 231/232 系列及 FCDP 四列轧机套圈)进入精磨前实施高频声学探伤,及时剔除次表面非金属夹杂聚集及锻造内部缺陷件。
- 高精密圆度与粗糙度轮廓分析:采用旋转轮廓与圆度分析系统测定滚道高次谐波波纹度与 Ra 表面光洁度,使重负荷低速工况下的弹性流体动压(EHL)油膜更连续完整。
- 严格游隙分组与公差配选:针对 23080 CA/W33(400 × 600 × 148 mm)等大型厚截面轴承,依据用户轴颈紧配实测公差匹配 C0/C3 游隙,避免安装抱紧导致早期高温失效。
故障复盘与复购前四步技术核对清单
- 记录损坏区位置与载荷方向:拍照标注剥落点位于轴承座固定受力区还是随轴旋转偏心区,作为受力工况反推依据。
- 实测轴承座孔垂直双轴椭圆度:更换 24056 CA/W33 或圆柱滚子新品前,务必先实测旧轴承座孔两端不同向内径变形量。
- 排查变频传动轴电流风险:针对变频风机、水泵及轧机主传动电机,必须先排除杂散电压击穿问题再投入新轴承。
- 明确游隙分组与 W33 供油配对:向供应商注明是否需要 C3/C4 大游隙组别、防转销孔或特殊高温润滑要求。