

重型数控龙门铣床、落地镗铣床与大型立式车床主轴前端,普遍采用双列圆柱滚子主轴轴承(NN30 与 NNU49 系列)以在受限径向空间内获得极高切削刚度。在主轴装配与大修环节,准确掌握 NN30 双列圆柱主轴轴承 1:12 锥孔(K)游隙调整工艺,是兼顾重切削无振纹与高速运转不热抱死的关键所在。
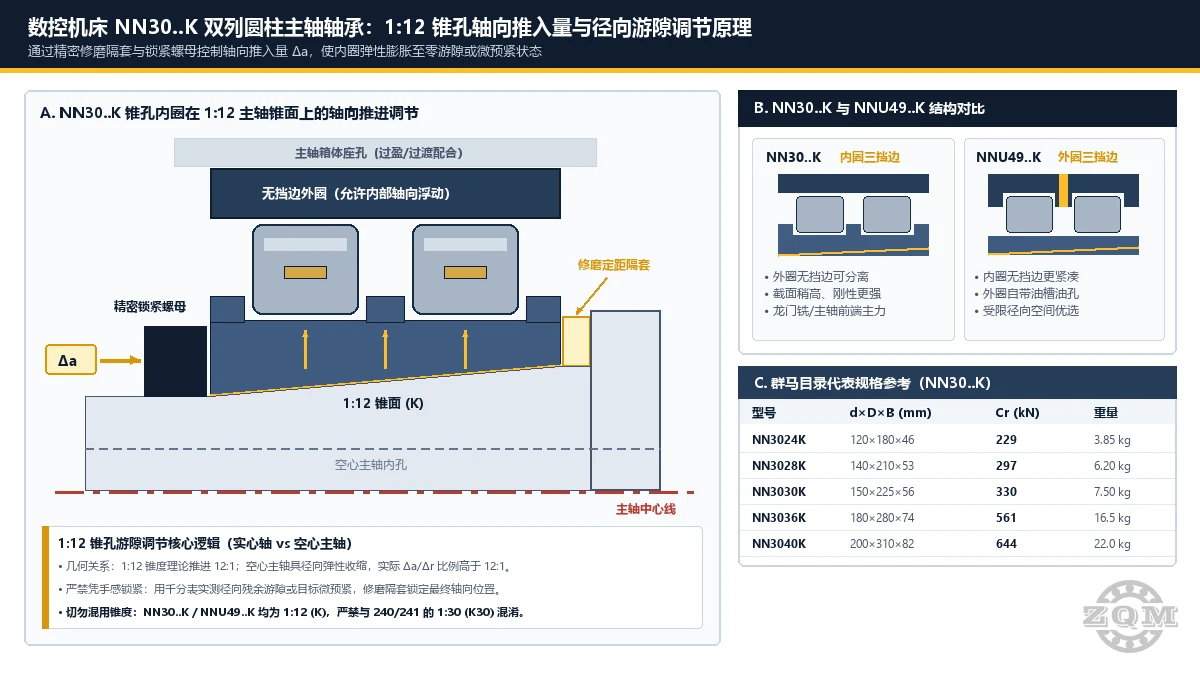
NN30..K 与 NNU49..K 结构对比与纯径向承载边界
在为 重型精密机床主轴 选型或制订大修方案前,首先需按箱体径向包络与润滑方式明确两类双列圆柱架构差异:
- 内圈带三道一体挡边引导双列滚子,无挡边外圈可独立压入主轴箱座孔。
- 重型数控龙门铣、落地镗铣床与重型车床主轴前端最常用架构。
- 极低径向截面高度,可在狭小镗杆或轧辊磨床头架内留出更大主轴轴径。
- 外圈带三挡边及环形润滑油槽与径向油孔(W33 润滑布局),便于油气或循环油直供。
核心工程红线:无论是 NN30 还是 NNU49,其内部均允许轴向热浮动,只承担径向载荷、不承受轴向切削力。主轴系统必须配套独立双向轴向止推轴承(如双向推力角接触球轴承或成对圆锥滚子止推单元)承担轴向定位与切削推力。
1:12(K)锥孔轴向推入调隙原理:实心轴与空心主轴差异
所有标准锥孔 NN30..K 与 NNU49..K 主轴轴承的锥度均为 1:12(K),严禁与 240 / 241 超宽调心滚子轴承采用的 1:30(K30) 锥孔混为一谈(详见 1:12 (K) 与 1:30 (K30) 锥孔装配指南)。
在理想刚性实心轴上,内圈沿 1:12 锥面轴向推进 Δa 对应内孔直径理论膨胀 Δa / 12;但在实际数控主轴装配中,两项弹性变形会显著改变有效推进比:
- 空心主轴径向弹性收缩:数控主轴中心通常加工有拉刀杆与内冷通孔。内圈上爬压紧时,空心轴颈会产生微小径向弹性收缩,抵消部分内圈膨胀量,导致实际
Δa / Δr比例高于12:1(依空心壁厚比常在13:1至15:1或以上)。 - 箱体座孔过盈收缩:外圈压入主轴箱座孔时,座孔过盈会先期使外圈滚道略微收缩,消耗一部分原始径向游隙。
因此,精密主轴装配严禁凭扳手手感或单靠理论 12:1 换算锁紧,必须在主轴上用千分表实测装后径向游隙。
群马目录核验参数:NN30..K 与 NNU49..K(120–200 mm 重型主轴规格)
下表汇总群马在线目录已核验的 ISO 15 外形尺寸、额定载荷、单重与目录转速参考;具体 ISO 492 精密公差等级(如按图确认 P5 / P4 / SP)与游隙分组均严格依主轴图纸在生产前核定:
| 型号(1:12 K 锥孔) | d × D × B (mm) | Cr / C0r (kN) | 单重与目录参考转速 |
|---|---|---|---|
| NN3024K | 120 × 180 × 46 | 229 / 390 | 3.85 kg · 5,000 r/min |
| NN3026K | 130 × 200 × 52 | 284 / 475 | 5.75 kg · 4,500 r/min |
| NN3028K | 140 × 210 × 53 | 297 / 520 | 6.20 kg · 4,300 r/min |
| NN3030K | 150 × 225 × 56 | 330 / 570 | 7.50 kg · 4,000 r/min |
| NN3032K | 160 × 240 × 60 | 369 / 655 | 9.10 kg · 3,800 r/min |
| NN3036K | 180 × 280 × 74 | 561 / 1,000 | 16.5 kg · 3,200 r/min |
| NN3040K | 200 × 310 × 82 | 644 / 1,140 | 22.0 kg · 2,000 r/min |
| NNU4924K | 120 × 165 × 45 | 176 / 340 | 2.80 kg · 5,300 r/min |
| NNU4932K | 160 × 220 × 60 | 330 / 680 | 6.60 kg · 4,000 r/min |
| NNU4940K | 200 × 280 × 80 | 484 / 1,040 | 15.0 kg · 3,000 r/min |
更多 78+ 款规格可直接在 NN30 系列在线目录 检索(圆柱直孔 NN30 / NNU49 与同号 K 锥孔外形尺寸完全一致)。
车间现场 5 步调隙与定距隔套配磨流程
- 主轴 1:12 锥面涂色研配与座孔检测: 装配前用标准锥度环规(或内圈涂色)检验主轴
1:12锥面接触斑点,确保大小端接触均匀无局部高点,同时复测箱体座孔圆柱度与挡肩垂直度。 - 压装外圈并实测装后滚道直径: 均匀施力将无挡边外圈压紧贴合座孔挡肩,用精密内径量表记录压装后外圈滚道实际收缩后的内径尺寸。
- 锁紧螺母试推进 + 千分表实测径向游隙: 暂不装最终隔套(或装入加厚试配隔套),逐步拧紧精密锁紧螺母并慢速盘车,用校准 0.001 mm 千分表实测主轴径向跳动与径向游隙,直至达到主轴图纸要求的零游隙或目标微预紧状态。
- 测量间隙并精磨淬硬定距隔套: 圆周多点实测内圈大端面至主轴轴肩的精确轴向间隙,将淬硬定距隔套两端面平行度精磨至图纸公差并匹配实测厚度。
- 终装锁紧、定量润滑与阶梯磨合: 装入配磨后的定距隔套并锁紧精密螺母,按规定加注精密主轴脂或接通油气润滑,由低速向最高转速分阶段空载磨合,监测轴承箱温升趋于稳定后方可投入切削。
延伸阅读:322 323 圆锥滚子轴承预紧与轴向游隙指南 与 重型精密机床主轴与工作台轴承解决方案。
常见问题解答
为什么重型数控机床主轴多选用 1:12 锥孔 NN30..K,而不是圆柱直孔 NN30?
1:12 锥孔(K)允许装配技师通过锁紧螺母将内圈沿主轴 1:12 锥面微米级轴向推入,使内圈滚道受控弹性膨胀,从而将装后径向游隙精准调至零游隙或轻度微预紧;而直孔 NN30 的装后游隙完全取决于轴颈固定公差,大修现场难以精细微调。
NN30..K 沿 1:12 锥面每轴向推入 12 μm,径向游隙一定正好减小 1 μm 吗?
不一定。12:1 只是刚性实心轴的理想几何比例;绝大多数数控龙门铣与镗铣主轴为空心轴(内部需穿过拉刀杆与中心出水管道),内圈压紧时会导致空心主轴略微径向弹性收缩,因此实际每减小 1 μm 径向游隙所需的轴向推入量通常大于 12 μm(常达 13:1 至 15:1 甚至更高),必须以千分表实测径向游隙为准。
NN30..K 与 NNU49..K 双列圆柱主轴轴承有什么结构区别?
NN30..K 为 ISO 30 系列,内圈带三一体挡边、外圈无挡边可分离,径向刚度更高,是重型数控主轴前端主力;NNU49..K 为超薄截面 ISO 49 系列,外圈带三挡边与外圈油槽油孔、内圈无挡边可分离,适合径向空间极其紧凑的镗杆与轧辊磨床主轴。两者锥孔均为 1:12(K),且均仅承受径向载荷。
NN30..K 游隙调到位后,现场如何永久锁定最终轴向位置?
试装阶段通过锁紧螺母逐步推入并用千分表测得目标零游隙或微预紧位置后,多点精确测量内圈大端面至主轴轴肩之间的轴向间隙,将淬硬定距隔套平面精密磨削至对应厚度后重新装紧,使锁紧螺母压死于定距隔套上,确保重切削下不发生轴向蠕动。
正在按主轴图纸选配 NN30..K 或 NNU49..K 双列轴承?
请提交您的主轴轴承代号、ISO 492 公差等级要求、原始游隙分组与润滑方式,群马工程团队将为您逐项核对 1:12 锥孔工艺可行性与交期后正式报价。