

在热连轧带钢机、冷轧可逆轧机及铝板带轧制产线上,工作辊与支承辊换辊节奏极快。为缩短停机时间,钢厂通常将圆柱直孔内圈过盈热装并长期留在备用轧辊轴颈上,而将外圈与滚子保持架组件留在轴承座内循环周转。正是这种可分离式周转工艺,使滚子内切圆直径 Fw 互换核对与径向内部游隙控制成为避免轧机上机烧伤或早期剥落的两道核心生命线。
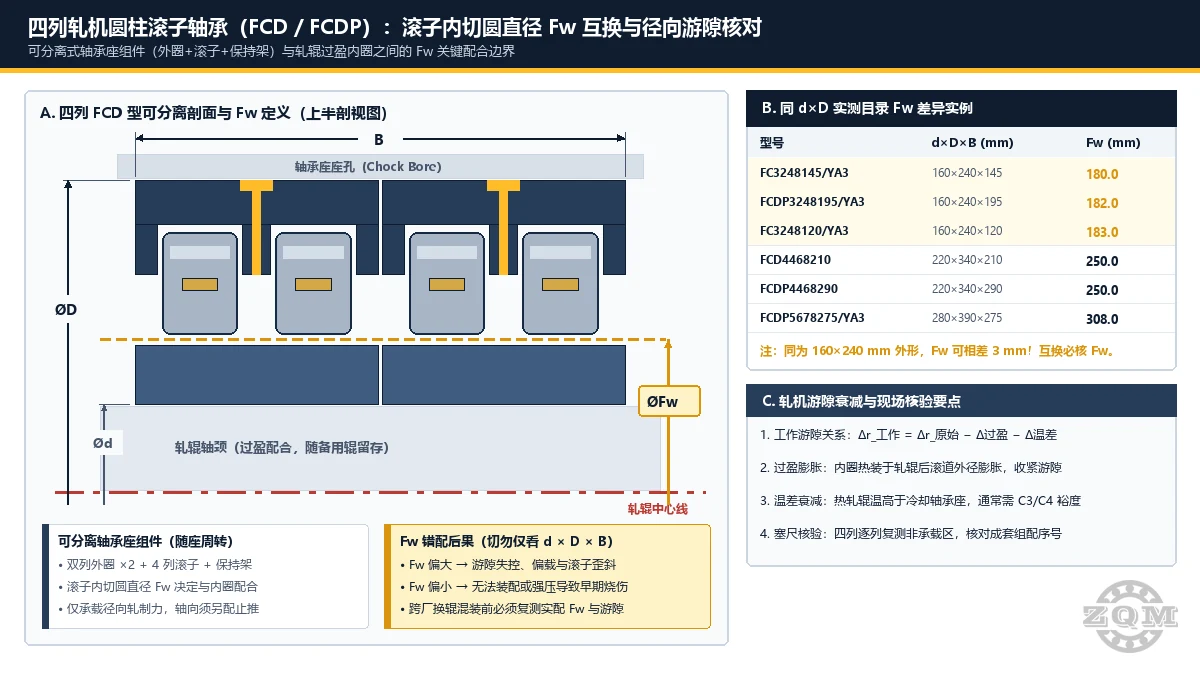
为什么可分离式四列轧机轴承绝不能只按 d × D × B 互换?
与不可分离的调心滚子轴承不同,四列圆柱轧机轴承的分离界面正好落在滚子内切圆直径 Fw(即四列滚子贴紧外圈滚道时,滚子内侧形成的公切圆直径)处。换辊作业中,一旦把不同批次或不同厂家的轴承座外圈组件套入滚道外径不一致的旧轧辊内圈,尺寸误差会在 Fw 边界直接爆发:
- 两件带一体挡边与外圈油槽油孔的双列外圈引导四列滚子并实现轴承座供油。
- 仅承担径向载荷,轴承座内必须配套独立轴向止推轴承完成双向定位。
- 过盈热装于轧辊轴颈以防重载交变载荷下内圈打滑蠕动。
- 过盈配合会导致内圈滚道外径向外弹性膨胀,直接收紧装后径向游隙 Δr。
即使在同一厂家的通用目录内,外形尺寸 d × D 完全相同,Fw 依然可能相差数毫米。在群马服务 钢铁冶金与轧机轴承 客户的过程中,跨品牌换辊未复核 Fw 是造成上机后短期卡死或严重偏载的高发原因。
目录核验实证:160–280 mm 四列轧机轴承 Fw 差异对照表
下表汇总群马在线目录已核验的代表性四列 FC / FCD / FCDP 轧机轴承参数。可以看到,仅 160 × 240 mm 同一外形就存在 180.0 / 182.0 / 183.0 mm 三种 Fw(差值高达 3.0 mm):
| 型号(圆柱直孔) | d × D × B (mm) | Fw (mm) | 额定载荷 Cr / C0r (kN) 与单重 |
|---|---|---|---|
| FC3248145/YA3 | 160 × 240 × 145 | 180.0 | Cr 920 / C0r 1,600 kN · 23.0 kg |
| FCDP3248195/YA3 | 160 × 240 × 195 | 182.0 | Cr 1,340 / C0r 2,600 kN · 33.0 kg |
| FC3248120/YA3 | 160 × 240 × 120 | 183.0 | Cr 745 / C0r 1,320 kN · 18.6 kg |
| FC3446180 | 170 × 230 × 180 | 186.0 | Cr 1,040 / C0r 2,690 kN · 24.5 kg |
| FC3446130 | 170 × 230 × 130 | 188.5 | Cr 780 / C0r 1,680 kN · 15.6 kg |
| FCD4468210 | 220 × 340 × 210 | 250.0 | Cr 1,910 / C0r 3,850 kN · 70.5 kg |
| FCDP4468290 | 220 × 340 × 290 | 250.0 | Cr 2,980 / C0r 5,010 kN · 96.5 kg |
| FCD5678275 / FCDP5678275/YA3 | 280 × 390 × 275 | 308.0 | Cr 2,720 / C0r 6,130 kN · 105 kg(注:FC5678275/YA3 的 Fw 为 312.0 mm) |
尤其注意末行对比:在完全一致的 280 × 390 × 275 mm 辊颈包络下,对应群马主力 FCD5678275 四列轧机轴承 的 FCDP5678275/YA3 采用 Fw = 308.0 mm,而 FC5678275/YA3 采用 Fw = 312.0 mm。采购询价若只报外形尺寸而不核完整代号与 Fw,极易造成整批备件无法与既有备用轧辊互换。
FCD 与 FCDP 结构选型要点:梳状保持架、穿销保持架与成套互换
在选配 四列圆柱滚子轧机轴承 时,建议结合轴承座图纸重点确认三项结构细节:
- 保持架与滚子形式:
FCD常见实体梳状/窗式保持架,FCDP代表穿销式保持架配空心滚子结构,可在同等截面下提升滚子填装密度与额定静/动载荷(参考FCD4468210与FCDP4468290)。具体材质与结构应以原厂图纸确认,切勿单凭代号机械推断。 - 互换型内圈与非互换整套: 标准四列轴承出厂时按成套编号配对磨削游隙;仅当订单明确要求按严格公差控制
Fw互换(或在轧辊上按成套工艺修磨内圈滚道)时,方可跨轴承座自由互换。 - 独立轴向止推配合: 四列圆柱内圈无挡边,检修时须同步检查轴承座内的双向推力圆锥、四点接触球或深沟球定位轴承游隙与压盖垫片,避免轧辊窜辊。
轧机游隙实操规程:过盈衰减、热态温差与四列塞尺复检
轧机轴承实际工作径向游隙遵循 Δr_工作 = Δr_原始 − Δ过盈 − Δ温差。其中 Δ过盈 源于轧辊轴颈热装过盈导致内圈滚道外径膨胀(实心钢辊颈上膨胀量占有效过盈量的主要比例,叠加轴承座过盈收缩),Δ温差 源于热轧钢坯传导至辊颈的热量使内圈温度显著高于水冷轴承座外圈。
- 合理选择原始游隙组别: 热轧与重过盈轧机机架通常需选用
C3或C4原始游隙,确保满负荷热态下仍留有微正工作游隙;具体组别应依 ISO 5753 及轧机设计图核定,切忌默认按 CN 采购。 - 严检辊颈圆柱度与圆角: 薄壁大内径内圈热装后会直接“复印”轧辊轴颈的圆度与锥度误差,热装前须按主机图复核轴颈尺寸、表面粗糙度与过渡圆角。
- 四列逐排塞尺复测: 轴承装入轴承座并冷却至室温后,在非承载区用校准塞尺逐排检查全部 4 列滚子的残余径向游隙;若各列游隙偏差明显,需立即排查轴承座孔变形、中隔圈厚度或成套编号混装。
- 检修期定期旋转外圈承载区: 轧制分离力方向相对固定,在计划检修拆洗轴承座时按规定角度依次轮换外圈承载区,可显著均衡全周滚道疲劳寿命。
延伸阅读:钢铁冶金与轧机重载轴承解决方案 及 轴承品牌对照与 ISO 后缀指南。
常见问题解答
替换可分离式 FCD / FCDP 四列轧机轴承时,为什么必须核对滚子内切圆直径 Fw?
冷热轧产线换辊时,内圈通常热装保留在备用轧辊轴颈上,外圈与滚子组件随轴承座循环周转。外形尺寸 d × D × B 完全相同的四列轴承,其 Fw 仍可能存在明显差异——例如群马目录中同为 160 × 240 mm 截面,FC3248145/YA3 的 Fw 为 180.0 mm、FCDP3248195/YA3 为 182.0 mm、FC3248120/YA3 为 183.0 mm;同为 280 × 390 × 275 mm,FCDP5678275/YA3 的 Fw 为 308.0 mm,而 FC5678275/YA3 为 312.0 mm。忽视 Fw 混装会直接导致装不进去或游隙失控烧伤。
FCD 与 FCDP 四列圆柱滚子轴承在结构上有什么实际区别?
两者均属于双外圈、双内圈四列可分离式轧机圆柱滚子轴承。FCD 多采用实体梳状/窗式保持架,而 FCDP 表示穿销式保持架配空心滚子结构,可在同等径向截面内容纳更高承载密度的滚子排列;实际采购时应以原轴承图纸确认具体保持架结构与隔圈布局。
FCD / FCDP 四列轧机轴承能承受轧制过程中的轴向推力吗?
不能。标准 FCD 与 FCDP 内圈无挡边,允许轧辊热伸长在轴承内部自由轴向浮动,仅承受径向轧制分离力。轴承座内必须另配独立止推轴承(如双向推力圆锥滚子、四点接触球或深沟球定位轴承)承担双向轴向力。
四列轧机轴承装到轧辊轴颈上之后,现场应如何核验残余径向游隙?
应按工作游隙关系 Δr_工作 = Δr_原始 − Δ过盈 − Δ温差 预先选定原始游隙组别(热轧与高过盈工况多需 C3 或 C4)。热装冷却至室温后,用塞尺在非承载区逐排复测四列滚子的残余径向游隙,并核对同一套轴承外圈、内圈与中隔圈的成套组配序号,避免跨套混装。
正在核对 FCD / FCDP 四列轧机轴承的 Fw 或游隙?
请提交您的原轴承完整代号、辊颈图纸(含 d × D × B 与 Fw)、游隙组别(C3 / C4)及机架工位,群马工程团队将逐项核对参数与出厂检验要求后正式报价。