

钢铁、冶金与轧机重载轴承解决方案
面向联合钢铁企业、热轧与冷轧板带产线、铝板轧机及连铸扇形段工况。群马轴承提供直孔 FC / FCD / FCDP 四列圆柱滚子轴承、TQO / TQI 四列圆锥滚子轴承及大内径 230 / 240 / 241 调心滚子轴承,严格核对目录公差、Fw 互换尺寸与轴承座装配一致性。
按钢铁冶金核心工位匹配轴承结构
针对热冷轧工作辊/支承辊轴承座、连铸扇形段、齿轮机座与热送辊道,精准匹配群马已核验重载滚子轴承系列。

直孔可分离式 FC / FCD / FCDP 四列圆柱滚子轴承在受限径向截面内提供极高径向承载力,支持产线快速换辊(内圈可留于备用辊轴颈);轴承座内须配套独立双向止推轴承承担轴向力。
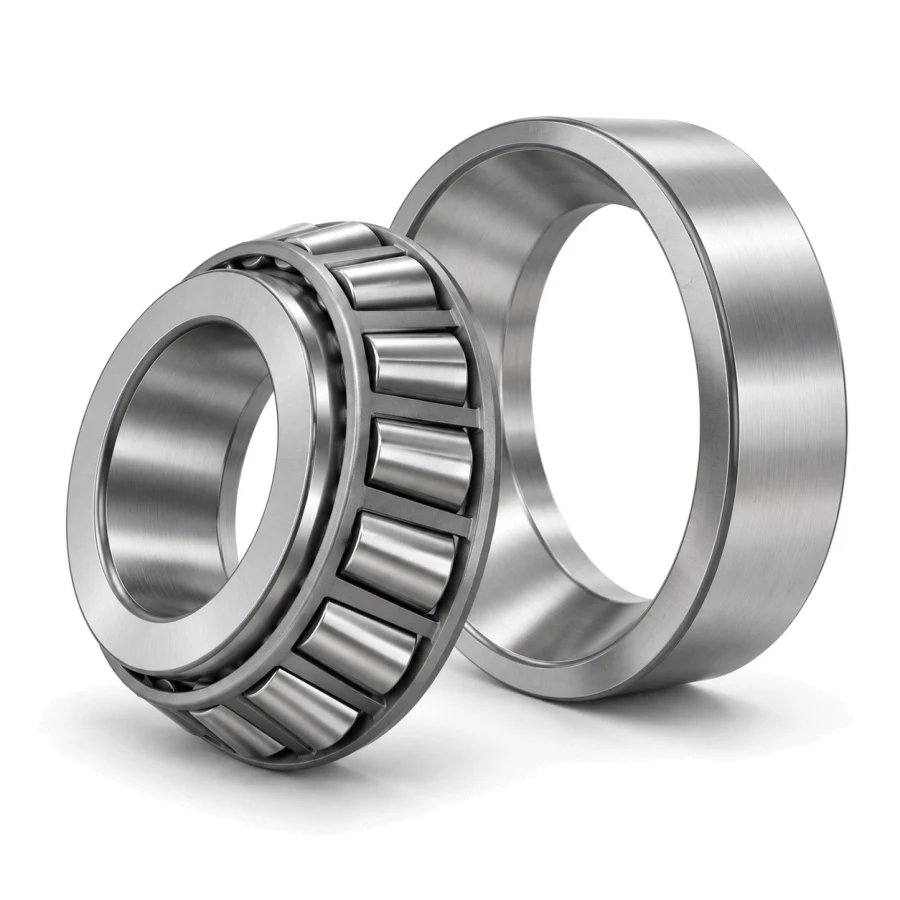
当单套轴承单元需要同时承受高径向轧制分离力与双向轴向推力定位时,采用 TQO / TQI 四列圆锥滚子轴承或重型 322 / 323 系列单列配对圆锥滚子轴承(遵循 ISO 355 装配高 T 规范)。
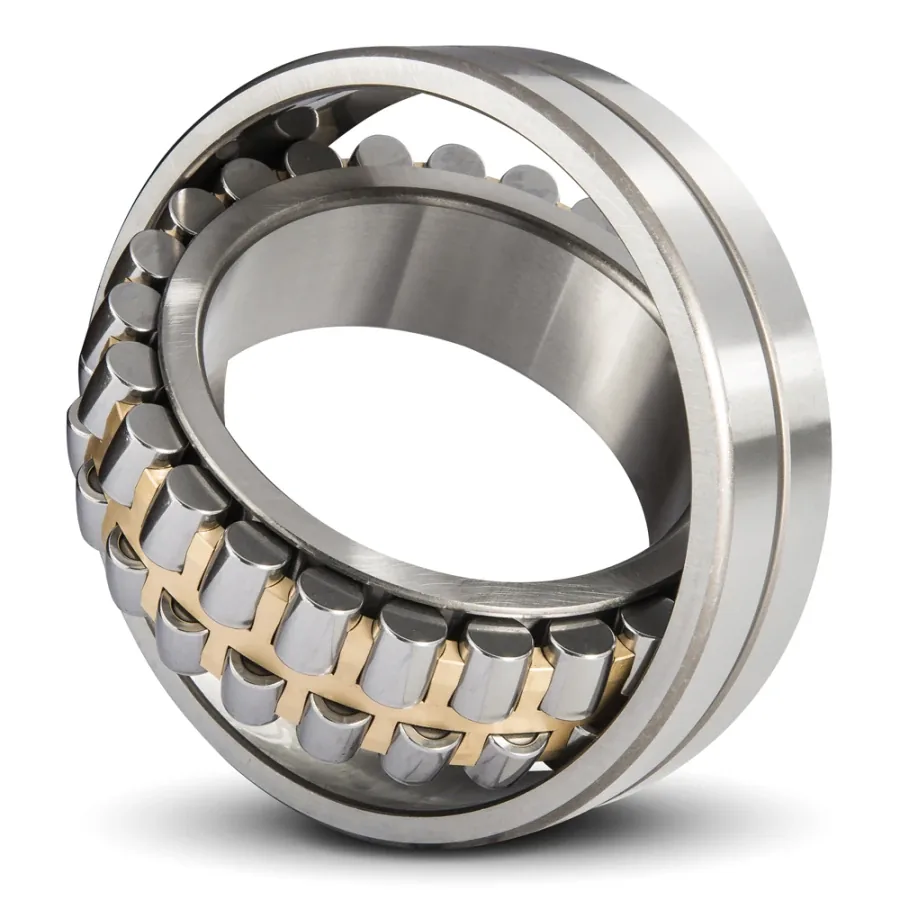
低速重载的连铸扇形段导辊、卷取机芯轴及转炉耳轴长期承受高温辐射、冷却喷淋与机架挠曲。大内径 230 / 231(可选 1:12 K 锥孔)及超宽 240 / 241(可选 1:30 K30 锥孔)调心滚子轴承具备优异自动调心承载能力。
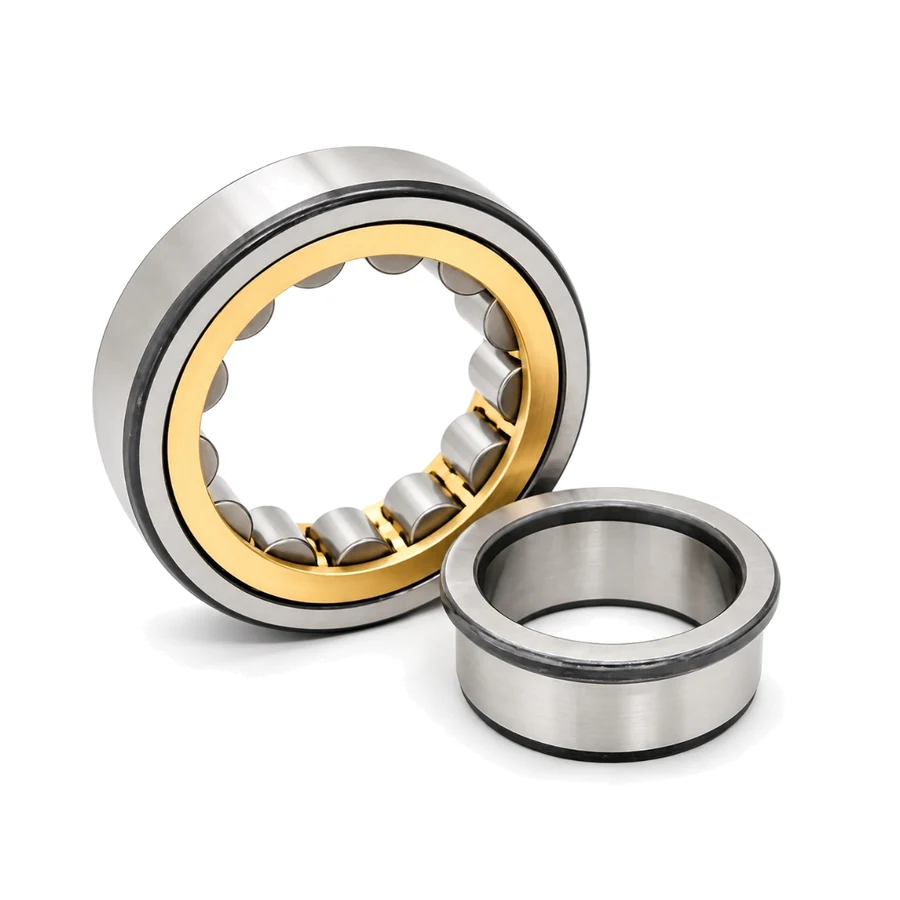
大扭矩轧机主减速机、齿轮机座与热钢坯输出辊道需配置直孔可分离式 NJ / NU 圆柱滚子轴承(NJ 单向轴向定位、NU 在允许轴向位移范围内吸收热伸长),并与重型 231 / 232 调心输出端协同运行。
| 型号 | 系列 / 结构特征 | 外形尺寸 (d × D × B/T) | 额定动/静载荷 Cr / C0r | 参考重量 | 典型钢铁冶金工位 | 参数详情 |
|---|---|---|---|---|---|---|
| FCD5678275 | 四列圆柱滚子 (Fw=308) | 280 × 390 × 275 mm | 2,720 / 6,130 kN | 105 kg | 热/冷带钢轧机工作辊与支承辊 | 查看详情 |
| FCD4468210 | 四列圆柱滚子 (Fw=250) | 220 × 340 × 210 mm | 1,910 / 3,850 kN | 70.5 kg | 型钢与中厚板轧机辊颈 | 目录参数 |
| FCDP4468290 | 穿销保持架四列 (Fw=250) | 220 × 340 × 290 mm | 2,980 / 5,010 kN | 96.5 kg | 高轧制力宽幅机架轴承座 | 目录参数 |
| 220TQO320-3 | 四列圆锥滚子 (TQO) | 220 × 320 × 250 mm (T) | 按图纸及目录核验 | 68.0 kg | 径轴向复合载荷轧辊轴承座 | 目录参数 |
| 23080 CA/W33 | 大内径调心 (230, 1:12 K 可选) | 400 × 600 × 148 mm | 2,970 / 5,900 kN | 146 kg | 连铸扇形段导辊与钢包回转台 | 查看详情 |
| 23084 CA/W33 | 大内径调心 (230, 1:12 K 可选) | 420 × 620 × 150 mm | 2,910 / 5,850 kN | 151 kg | 大型转炉耳轴与主传动低速端 | 查看详情 |
| 24152 CA/W33 | 宽系列调心 (241, 1:30 K30 可选) | 260 × 440 × 180 mm | 2,560 / 4,700 kN | 109 kg | 连铸拉矫机与重载卷取机 | 查看详情 |
| 24060 CA/W33 | 宽系列调心 (240, 1:30 K30 可选) | 300 × 460 × 160 mm | 2,310 / 4,600 kN | 93.6 kg | 连铸导辊与开卷/张力卷筒 | 查看详情 |
| 23160 CA/W33 | 重型调心 (231, 1:12 K 可选) | 300 × 500 × 160 mm | 2,670 / 4,800 kN | 125 kg | 轧机主减速机输出轴 | 查看详情 |
| NJ326EM | 单列圆柱滚子 (圆柱直孔) | 130 × 280 × 58 mm | 615 / 735 kN | 19.5 kg | 齿轮机座与热送输出辊道 | 查看详情 |
| 32324 | 重载圆锥 (323, B=86 / C=69) | 120 × 260 × 90.5 mm (T) | 770 / 1,060 kN | 21.8 kg | 轧机减速机锥齿轮轴与辅助推力 | 查看详情 |
工程免责提示:表内名义外形尺寸依据 ISO 15(向心)及 ISO 355(圆锥装配高 T)执行;跨品牌轧机代号对照仅代表名义外形一致,不直接承诺无条件互换。装配前请按轧机轴承座图纸复核滚子内切圆 Fw、保持架型式、油槽油孔及径向游隙或轴向设定。
钢铁轧机轴承选型与运维 4 项工程核查
在采购备件与机架大修前提前确认以下关键参数,可有效降低辊颈早期剥落、咬死与非计划停机风险。
1. 可分离内切圆 Fw 与高温径向游隙(C3 / C4)
热轧与连铸轴颈温升显著高于水冷轴承座,需综合轴颈过盈膨胀与内外圈温差确定安装前 C3 或 C4 游隙组别;凡涉及多套备用辊内圈周转互换的四列轴承,订购前必须逐一核实滚子内切圆直径 Fw 与互换公差。
阅读轧机 FCD / FCDP 选型指南2. 严格区分锥孔锥度:1:30(K30)vs 1:12(K)vs 直孔
切勿混用不同系列的锥孔紧定套与退卸套:240 与 241 宽系列调心滚子采用 1:30 锥孔(K30),230、231 与 232 系列采用 1:12 锥孔(K);标准 FC / FCD / FCDP 四列轧机轴承与 NJ / NU 齿轮箱轴承均默认圆柱直孔,除非专用锥孔轧辊图纸另行规定。
阅读 K 与 K30 锥孔安装指南3. 圆锥辊颈轴向设定与独立止推配置
四列 FC / FCD / FCDP 圆柱轴承仅承受径向力,轴承座内须配置独立止推轴承定位。对于 TQO / TQI 四列圆锥轴承或成对 322 / 323 锥齿轮轴单元,应通过配磨隔圈及轴向窜动/预紧实测完成设定,严禁用径向塞尺替代圆锥轴向检查。
阅读圆锥轴承预紧与轴向游隙指南4. 氧化铁皮、除鳞冷却水与油气润滑防护
氧化铁皮粉尘与高压除鳞水极易引发磨粒磨损和水分锈蚀。建议结合 W33 外圈油槽油孔与油气、油雾或循环极压油脂正压润滑,并定期检修轴承座多唇密封与防尘挡环,维持重冲击下的稳定油膜厚度。
阅读重载轴承失效诊断指南
轧机与连铸轴承询价核对清单
询盘时请尽量提供以下 5 项工况信息,群马轴承工程师可快速完成图纸核对与交期评估:
- 完整代号或辊颈图纸:原机钢印型号或工程图纸(标明 d × D × B/T 及可分离 Fw 尺寸)。
- 具体机架与安装工位:热/冷轧工作辊、支承辊、连铸扇形段、转炉耳轴或人字齿轮机座。
- 内孔型式、游隙与保持架:直孔或 K(1:12)/ K30(1:30)、C3 / C4 游隙、实心黄铜或穿销保持架。
- 润滑方式与现场温升:油气、油雾、循环油或极压油脂,以及辊颈常规工作温度区间。
- 采购数量与交付周期:单套试装或年度备件计划、目的港及所需检验报告要求。
钢铁与轧机轴承常见问题解答
围绕钢厂设备检修工程师与冶金主机厂采购团队最关心的选型与互换细节整理。
轧机工作辊与支承辊何时选用 FC/FCD/FCDP 四列圆柱滚子轴承,何时选用 TQO 四列圆锥滚子轴承?
当轧机辊颈在受限径向空间内需要最高径向承载能力、且产线需要频繁快速换辊时,优先选用 FC / FCD / FCDP 四列圆柱滚子轴承——其可分离直孔内圈可随备用辊一起拆装,但因仅承受径向载荷,轴承座内必须另配独立止推轴承承担双向轴向力。当单套辊颈单元需同时承受高径向轧制分离力与双向轴向推力且空间允许时,可选用 TQO / TQI 四列圆锥滚子轴承。
替换可分离式四列轧机轴承时,为什么必须严格核对滚子内切圆直径 Fw?
热轧和冷轧产线换辊作业中,内圈常过盈保留在备用轧辊轴颈上,而外圈与滚子组件随轴承座循环周转。跨机架或跨品牌互换时,仅核对名义外形尺寸 d × D × B 远远不够,必须同步核对滚子内切圆直径 Fw(如 FCD5678275 的 Fw = 308 mm、FCD4468210 的 Fw = 250 mm)及配套径向游隙组别,避免混装导致游隙失控或偏载。
连铸机常用的 240/241 系列与轧机减速机 230/231/232 系列锥孔锥度有什么区别?
上述调心滚子系列标准目录件默认为圆柱直孔;若设备图纸指定锥孔配紧定套/退卸套安装,超宽截面 240 与 241 系列采用 1:30 锥孔(K30),而 230、231 与 232 系列采用 1:12 锥孔(K),订购时切勿混淆。至于常规 FC/FCD/FCDP 四列圆柱与 NJ/NU 齿轮箱轴承,除专用非标锥孔轧辊图纸外均采用圆柱直孔。
钢铁厂与冶金主机厂询价轧机或连铸机轴承时,提供哪些信息能最快完成图纸核对?
建议提供原轴承完整钢印代号或辊颈/轴承座图纸(含 d × D × B/T、Fw、C3/C4 游隙组别、保持架型式与油槽油孔布局)、安装工位(工作辊、支承辊、连铸扇形段或齿轮机座)、润滑方式(油气、油雾、循环油或极压锂基脂)以及预计采购批量。群马工程团队将逐项核对公差与出厂检验要求后出具正式报价。
延伸阅读:钢铁冶金与轧机工程技术文章
深入查阅群马工程技术资料库中的轧机轴承结构、锥孔安装与跨品牌 ISO 对照专题。